


Меню
ГлавнаяПрайс листыПроектыО компанииНовостиДокументацияКлиенты и отзывыКонтакты


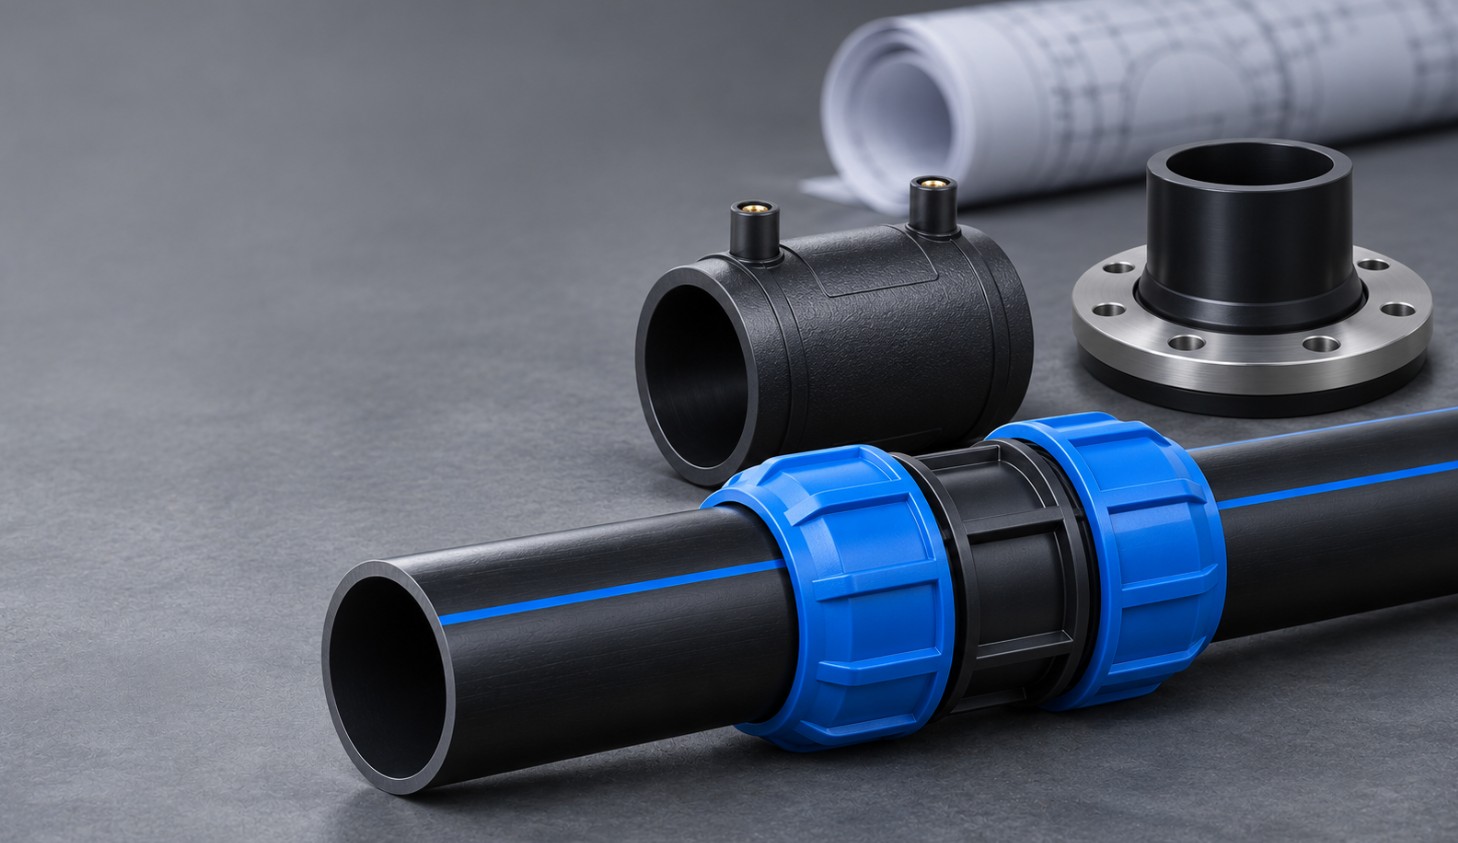
Способ сборки полиэтиленового водопровода выбирают по диаметру, давлению, доступу к месту работ и необходимости разборки. Для ввода в дом, длинного подземного участка и подключения металлического крана могут понадобиться разные решения. Надёжность определяется не только типом фитинга: ошибки резки, подготовки поверхности и охлаждения способны испортить даже правильно выбранный узел.
В напорном водоснабжении применяют механические компрессионные фитинги, сварку встык, электросварные детали и фланцевые узлы. Для перехода на резьбовую арматуру используют специально предназначенные переходники. Седловые детали позволяют организовать ответвление, но также требуют подбора по назначению и параметрам системы. Эти решения нельзя считать взаимозаменяемыми во всех ситуациях.
|
Способ |
Где рассматривают |
Что потребуется |
Главное условие |
|---|---|---|---|
|
Компрессионный фитинг |
Вводы, небольшие ответвления, ремонт |
Резак и инструмент по инструкции |
Полная посадка и правильная сборка |
|
Сварка встык |
Протяжённые участки, сборка плетей |
Центратор, торцеватель, нагреватель |
Совпадение геометрии и соблюдение режима |
|
Электросварная муфта |
Ремонт, стеснённые места, фасонные узлы |
Аппарат, скребок, зажимы |
Снятие поверхностного слоя и фиксация |
|
Фланцевый узел |
Арматура, оборудование, разборный переход |
Втулка, фланец, крепёж, уплотнение |
Совместимость деталей и затяжка |
|
Резьбовой переход |
Подключение крана или прибора |
Заводской переходник |
Резьба предусмотрена конструкцией детали |
Выбор соединения ПНД-труб начинают с паспортов компонентов. Проверяют наружный диаметр, SDR, рабочую среду и допустимое давление при нужной температуре. Узел, рассчитанный только на полив, нельзя автоматически переносить в постоянно действующую питьевую сеть. Одинаковые посадочные размеры не подтверждают равную прочность и пригодность материалов.
В таком соединении уплотнение обеспечивает эластомерное кольцо, а удержание трубы — предусмотренный конструкцией зажимной элемент. Детали разных производителей отличаются порядком подготовки и сборки. Поэтому универсальный совет «разобрать всё до конца и затянуть как можно сильнее» неверен. Следуют инструкции конкретного изделия, включая требования к фаске, вставке и моменту затяжки.
Торец отрезают ровно, удаляют заусенцы и очищают рабочую поверхность. Затем отмечают глубину установки и вводят конец на требуемую длину. Если уплотнение осталось перед торцом или труба не дошла до упора, гайка может выглядеть затянутой, а узел будет собран неправильно. Дефект иногда проявляется только после подачи давления или продольного перемещения.
ФУМ-лентой не обматывают наружную поверхность под компрессионным кольцом: это не резьбовое уплотнение. Материал для герметизации применяют только там, где он предусмотрен конструкцией резьбового перехода. Дополнительная намотка под штатную прокладку меняет посадку и не исправляет повреждённое кольцо или несовместимый размер.
Соединение ПНД-труб без сварки удобно там, где нужна доступная сборка и возможна последующая разборка. Но расположение в грунте, применение в ответственном узле и необходимость доступа решают по проекту и инструкции изготовителя. При монтаже не следует оставлять на фитинге усилие от насильно согнутого участка: трассу выравнивают и закрепляют предусмотренным способом.
Подготовленные торцы нагревают специальным инструментом, после чего соединяют под контролируемым усилием и выдерживают до охлаждения. В результате образуется неразъёмный узел. Для работы нужны подходящий аппарат и обученный исполнитель: ручное сведение нагретых концов без центратора не позволяет надёжно контролировать соосность и режим.
Перед нагревом концы закрепляют, торцуют и проверяют совпадение поверхностей. Контактная зона должна оставаться чистой. Время нагрева, температуру, давление и выдержку берут из утверждённой технологии для оборудования, материала и размеров. Переносить настройку с одной стенки на другую или ориентироваться только на цвет и размер наружного грата нельзя.
Сварка ПНД-труб встык особенно удобна при последовательной сборке протяжённых участков, когда есть пространство для установки машины и перемещения концов. Возможность работы с конкретным диаметром и стенкой определяется оборудованием и технологией. Универсальную границу применимости по одному наружному размеру без этих данных назначать неправильно.
Охлаждение является частью процесса. До установленного момента нельзя нагружать или смещать стык. Внешне аккуратный валик полезен для контроля, но сам по себе не доказывает отсутствие всех внутренних дефектов. Результат оценивают по принятой процедуре, а сведения о выполнении работ фиксируют в необходимой для объекта документации.
Внутри детали расположен нагревательный элемент. При подаче энергии он разогревает контактную зону и обеспечивает сваривание муфты с трубой. Этот способ рассматривают для ремонта, подключения фасонных элементов и мест, где неудобно установить стыковую машину. При этом понадобятся пространство для подготовки поверхности и возможность неподвижно закрепить узел.
Ключевой этап — механическое удаление поверхностного слоя на всей зоне сварки подходящим скребковым инструментом. Простого протирания недостаточно. Далее выполняют предусмотренную очистку, отмечают глубину, устанавливают деталь и фиксируют концы. Параметры цикла задают по маркировке и инструкции производителя. Чистые подготовленные поверхности не трогают руками.
Круглость концов и отсутствие перекоса проверяют до включения аппарата. Зажимы удерживают сборку и во время нагрева, и в течение необходимого охлаждения. Завершение электрического цикла не означает, что соединение уже можно перемещать, испытывать или нагружать. В руководстве GF отдельно различаются сроки фиксации, допуска к испытанию и грубому обращению.
Повторно запускать цикл после сбоя наугад нельзя. Причину остановки и пригодность узла оценивают по инструкции изготовителя. Индикаторы на фитинге и сообщение аппарата дают информацию о процессе, но не заменяют проверку подготовки и соблюдения технологии. Самая дорогая муфта не компенсирует оставленный загрязнённый слой.
Фланцевое соединение предусматривает подходящую полиэтиленовую втулку или адаптер, ответный фланец, крепёж и уплотнение. Его используют там, где нужно подключить арматуру или обеспечить разборку. Размеры, сверловку, класс давления и схему затяжки согласуют между всеми деталями. Нельзя считать узел подходящим только потому, что болты вошли в отверстия.
Для резьбового крана выбирают заводской переход с соответствующей резьбой. Нарезать её прямо на обычной стенке напорной полиэтиленовой трубы не следует: такой участок не является предусмотренным соединительным элементом. Металлическую арматуру и оборудование поддерживают так, чтобы их масса и монтажное усилие не создавали недопустимой нагрузки на переход.
Отдельная задача — ответвление через седёлку. Деталь подбирают по наружному диаметру, назначению и условиям монтажа. Врезка под давлением допустима только для предназначенной для этого системы и по её технологии. Обычная седловая накладка сама по себе не разрешает сверлить действующий водопровод без отключения.
Полиэтиленовый напорный водопровод не собирают обычным клеем для ПВХ. Материалы различаются, и такой клей не создаёт предусмотренного сварного или механического узла. Нагрев горелкой, строительным феном или бытовым паяльником тоже не заменяет технологию сварки. Контролировать требуемые параметры подобным способом невозможно.
Раструбная термосварка существует для отдельных полиэтиленовых систем, но требует совместимых деталей, оборудования и установленного режима. Переносить инструмент и настройки с полипропилена без подтверждения производителя нельзя. Если в каталоге нет соответствующего соединения для выбранного изделия, его не создают экспериментально на объекте.
Давление и порядок испытания назначают по проекту и применимой процедуре, а не по произвольному совету повысить нагрузку в несколько раз. Для питьевого водоснабжения выполняют предусмотренные промывку и санитарную подготовку. Правильно выбрать способ соединить ПНД-трубы означает заранее обеспечить совместимость, качественный монтаж и проверяемый результат на всей линии.

 24 часа

Информация о ценах и акциях на сайте носит ознакомительный характер и не является публичной офертой, определенной положениями статей Гражданского Кодекса.
ООО ТД “Полимер Лимитед”. С 2006 года производим Полиэтиленовые трубы диаметрами от 25 по 1000 мм. Ежемесячно выпускаем около 2100 тонн готовой трубной продукции.
ИНН 1655353721


 Казань
 info@polimer-ltd.ru
 Мы в WhatsApp
 Мы в Telegram
 Водоснабжение
 Газоснабжение
 Канализация
 Фитинги
